
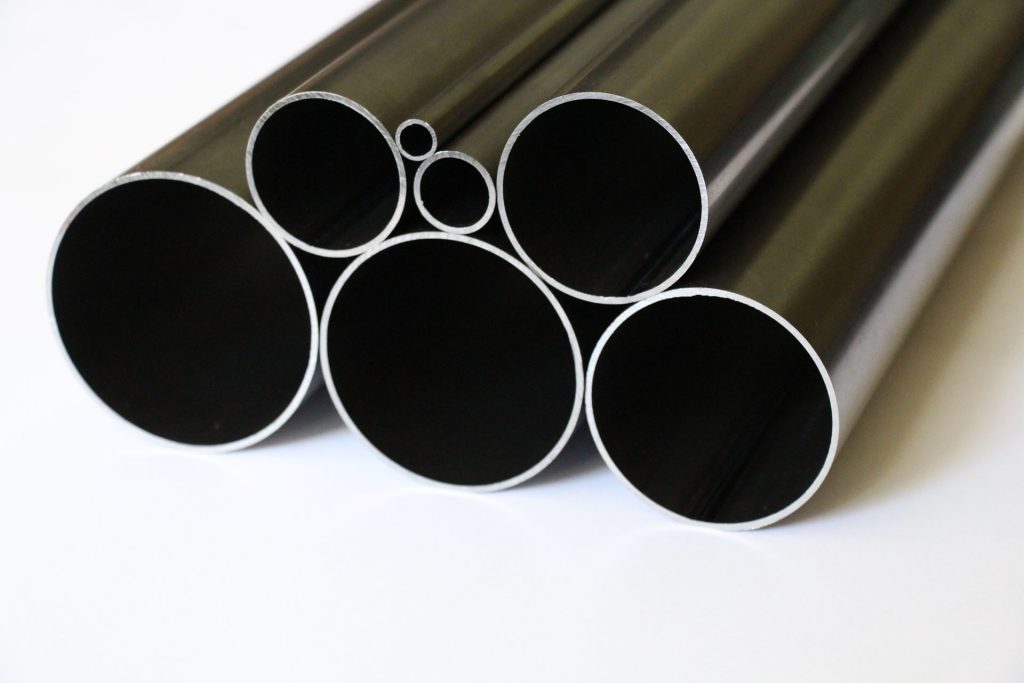
امروزه لوله های درزدار در اتصالات لوله گاز کاربرد بسیار فراوانی دارند. ابتدا برای آشنایی با روش تولید لوله های درزدار باید بدانید که ۲ گونه لوله به روش های مختلف تولید می شوند:
لوله های درزدار
- لوله های بدون درز یا مانیسمان
- لوله درزدار
لوله های درزدار به نوعی از لوله گفته می شود که به واسطه لول شدن یک ورقه نواری شکل می گیرند. به همین خاطر در طول لوله یک خط جوش وجود دارد. این نوع لولهها به ۲ نوع تقسیم می شوند:
- لوله درز جوش مستقیم
- لوله درز جوش مارپیچ
از روش جوشکاری برای تولید لوله و اتصالات درزدار استفاده می شود. فرایند تولید لوله های درزدار را در زیر ذکر می کنیم و سپس هر کدام را بررسی خواهیم کرد.
- ورق مناسب انتخاب می شود.
- ورق به صورت نواری برش داده می شود.
- عمل تاب گیری و تسطیح ورق انجام می شود.
- ورق به شکل u و بلافاصله به شکل استوانه فرم دهی می شود.
- استوانه از داخل یک بوش عبور داده می شود.
- جوش خطی درز لوله انجام می شود.
- روی جوش تسطیح شده و اضافات گرفته می شود.
- لوله را سرد می کنند.
- لوله به طول ۶ متری برش داده می شود.
- دو سر لوله تراش می خورد و عملیات کونیک انجام می شود.
- درج لوگو و مشخصات استاندارد
- بسته بندی
تشریح مراحل تولید لوله درزدار
مرحله اول
در واقع اولین مرحله در تولید لوله های درزدار گازی مهم ترین مرحله آن به شمار می رود و انتخاب ورق با کیفیت مناسب بسیار مهم خواهد بود. انتخاب ورقی که دارای تولرانس کم باشد، در کیفیت نفوذ جوش لوله اثر بسیار مثبتی خواهد داشت. همچنین نسبت به سایز لوله و مصارف گوناگون ضخامت ورق متغیر بوده و باید مناسب ترین نوع آن انتخاب شود.
مرحله دوم
برش ورق انتخابی درواقع دومین مرحله ای است که در تولید لوله درزدار باید طی شود در این مرحله رول های ورق به شکل نواری برش داده می شوند و برای ورود به خط تولید لوله درزدار آماده خواهند شد. جالب است بدانید که ورق نواری زمانی که برش داده می شود دچار تاب خواهد بود. به همین خاطر در ابتدا وقتی وارد خط تولید لوله درزدار و ماشین فرم دهی می شود با استفاده از چندین غلطک موازی تاب گیری خواهد شد.
در هنگام عبور از این غلطک ها ورق در دو جهت تاب گیری خواهد شد. اول روی ورق حفره های کاسه ای کاملاً تخت می شوند و سپس اگر کناره های ورق دچار انحنا باشند نیز صاف خواهند شد.
پس از عبور از این مرحله بلافاصله به وسیله یک غلطک قرص شکل که دارای لبه های محدب می باشد، مقدار کمی شکم ورق به سمت پایین فشرده خواهد شد.
در کل این مرحله به وسیله چندین غلطک انجام می شود و با توجه به سایز لوله و ضخامتی که دارد تعداد غلطک ها متغیر خواهد بود.
یک نوع دیگر از غلطک ها وجود دارد که به غلطک های مقعر معروف هستند. این غلطک ها درست بر عکس نوع قبلی که از بالا به پایین به قطعه فرم می داد، در دو طرف کار قرار گرفته و در چندین مرحله لوله را به شکل یک استوانه در می آورد.
با توجه به سطح کیفی ماشین آلات و همچنین کیفیت خط تولید لوله درزدار، تعداد این غلطک ها متغیر خواهد بود. در تمامی مراحلی که ورق با غلطک ها در تماس است به منظور جلوگیری از خوردگی غلطک و همچنین خط افتادن بر روی سطح لوله از روان کننده ها استفاده می شود.
توجه داشته باشید که هرچه تعداد غلطک های فرم دهنده بیشتر باشند عملیات فرم دهی به صورت نرم تر انجام می شود و لوله شکل بهتری خواهد گرفت. پس از طی کردن این مرحله قطعه استوانه ای از یک بوش اولیه عبور داده شده و سپس وارد مرحله جوش می شود در این مرحله است که جوش خطی به وجود می آید.
در این مرحله لوله به واسطه ماشین جوشکاری می شود و سپس توسط مایع آب و صابون خنک خواهد بود.
تسطیح روی جوش و گرفتن اضافات
توسط تیغچه در فاصله ۵۰ الی ۶۰ سانتی متر از جوش در صورتی که هنوز سطح جوش کاملاً خنک نشده است، سطح برجسته جوش تسطیح می شود. این مرحله در خطوط تولید مدرن به وسیله تیغچه و سنباده زنی انجام خواهد شد.
برجستگی لوله و یا گودی محل جوش یکی از ایرادهای مکانیکی بوده که ممکن است در خط تولید لوله ها مشاهده شود. این حالت می تواند باعث شود لوله قابلیت فرم دهی را از دست بدهد. به برجستگی که بر روی خطوط جوش لوله ایجاد می شود گرده ماهی می گویند.
چند اشکال مهم در خط جوش
در این قسمت اشکالاتی وجود دارد که باید بررسی شوند:
- کافی نبودن فاصله محل تماس دو لبه ورق که می تواند مانع نفوذ جوش به داخل لوله شود. در این حالت اثر جوش از داخل لوله بسیار پایین است.به علت آمپر کم یا زیاد برق یا نوسانات آن، جوش خطی یکپارچه صورت نمی گیرد و جوش دارای قطعی و وصلی می شود. این امر نیز باعث نشتی جوش می گردد.لوله در محل اتصال دو لبه ورق دارای پله می گردد.
- در این صورت اثر جوش از داخل لوله بسیار پایین خواهد بود.
- به علت تغییرات آمپر و نوسانات آن جوش خطی به صورت یکباره انجام نمی شود و دارای قطعی و وصلی می باشد. این حالت نیز می تواند موجب نشتی جوش شود.
- اولین ایراد یا تغییر فاصله بین دو لبه می توانند علاوه بر ناشی شدن از تلرانس ضخامت ورق، از تنظیمات غلطک های دستگاه نیز باشد. درضمن اگر ورقی که انتخاب می شود، دارای کیفیت پایینی باشد و تلرانس و نوسان ضخامت داشته باشد این فاصله کم و زیاد خواهد شد و در نتیجه نفوذ جوش یکنواخت رخ نمی دهد.
لوله های درزدار
سرد کردن لوله
در این مرحله به واسطه مایع آب و صابون لوله خنک می شود. آب صابون در واقع ماده ای صنعتی بوده که درست شبیه آب و خنک کننده عمل می کند اما باعث خوردگی و زنگ زدگی نخواهد شد.
لوله درزدار پس از طی کردن مراحل فوق، از دستگاه خارج می شود و به صورت قطعات شش متری برش می خورد و به مرحله بعدی منتقل می شود.
اره دستگاه طوری طراحی گردیده است که در طی چند ثانیه برش روی ریل، همراه با لوله حرکت می کند و برای برش لوله نیاز به توقف خط نیست.
لوله هایی که برش داده می شوند به صورت رندوم برای تست مکانیکی و تست مواد به آزمایشگاه ارسال می شوند. لازم به ذکر است که تست مکانیکی توسط پرس هیدرولیک انجام می شود و در آن فرم دهی و له کردن قطعه صورت می گیرد. اگر در این مرحله معیوب بودن خط جوش و یا ورق لوله و همچنین تغییر فرم قطعات مشاهده شود، این لوله ها از خط تولید خارج می شوند و باید سریعاً مشکل کار پیدا شود.
آخرین مرحله
در این مرحله پس از این که لوله درزدار خط تولید را طی کرد باید مارک زنی شود.
همان طور که می دانید تولیدکنندگان لوله های درزدار برای مصارف گوناگون اقدام به تولید لوله می کنند. بنابراین با توجه به ورق انتخابی و محصول خاص استانداردهای مربوطه مشخص می شوند و همچنین باید شماره استاندارد مربوطه و مشخصات کارخانه نیز بر روی قطعه درج می شوند.
در آخر
با توجه به مطالبی که در این مقاله گفته شد اگر قصد خرید لوله درزدار دارید، می توانید با کارشناسان مجموعه بتا گاز در ارتباط باشید تا شما را راهنمایی کنند.
سایر مقالات مرتبط:
- تولید اتصالات لوله گاز
- بزرگترین تولیدکننده اتصالات لوله گاز در ایران
- تولید کنندگان لوله گاز را بشناسید!